
Faserlaserschneidmaschine
Wählen Sie eine NS3015L-Faserlaserkonfiguration aus Ihrem Materialmix, Ihren kritischen Profilen und Ihrer akzeptierten Kantenqualität aus. Bestätigen Sie das komplette Laser-, Gas- und Kühlpaket.
- Arbeitsbereich
- 3048×1524 mm
- Energieoptionen
- 1.5 / 2 / 3 kW
- Positionierungsreferenz
- ±0.05 mm
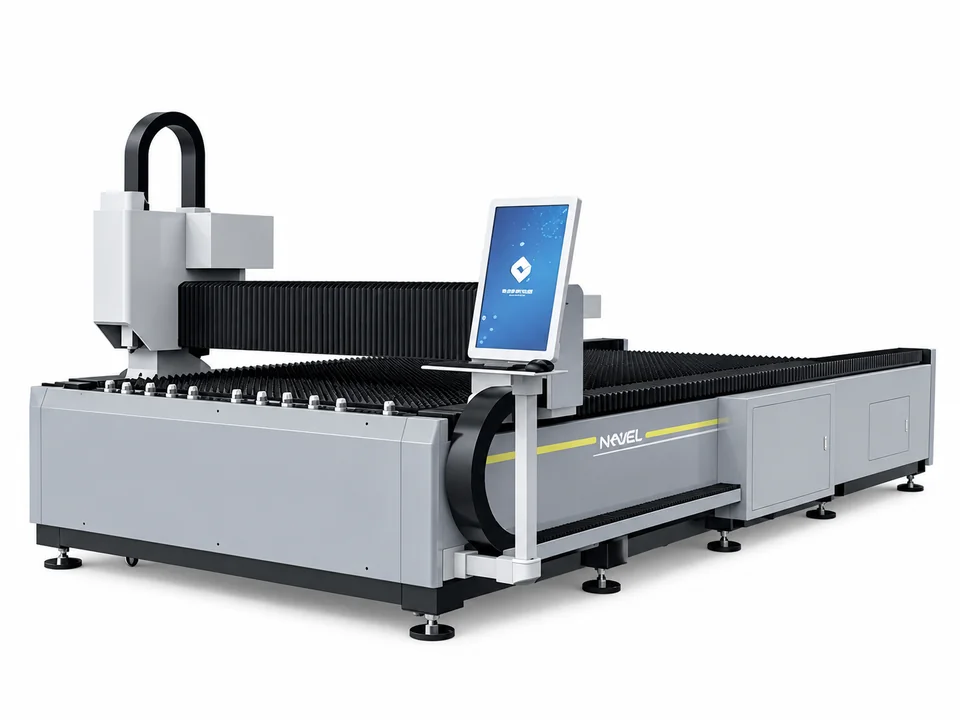
Wählen Sie die Laserleistung passend zum Materialmix
| Bestellvoraussetzung | Zu sendende Daten | Konfigurationsentscheidung |
|---|---|---|
| Wiederkehrendes Material | Sorten-, Oberflächenbeschaffenheits- und Dickenmischung | Wählen Sie eine angegebene Konfiguration mit 1,5, 2 oder 3 kW. |
| Kritische Geometrie | Kleine Löcher, Konturen und Fertigtoleranzen | Sehen Sie sich ein repräsentatives Schnittmuster an. |
| Randanforderung | Akzeptierte Endbearbeitung und späteres Beschichten oder Formen | Vereinbaren Sie das Unterstützungsgas und den Endumfang. |
| Serienfertigung | Verschachtelte Zeichnungs-, Mengen- und Materialänderungen | Bewerten Sie akzeptierte Teile und die Gesamtarbeitszeit. |
Von NS3015L gelieferte Komponenten
Laser und Schneidkopf
In der Quelle sind MAX-Laserquelle und Raytools-Kopf genannt. Bestätigen Sie die genauen Komponentenmodelle und das mitgelieferte Zubehör.
Kontrolle und Antrieb
Raytools-Steuerung und Inovance-Servomotor sind aufgeführt. Überprüfen Sie die Anforderungen an die Programmierung, Sprache und Bedienerschulung.
Kühlung und Gas
S&A-Wasserkühler und Luft-/Sauerstoff-/Stickstoffoptionen sind aufgeführt. Vereinbaren Sie den ausgewählten Gasprozess, die Kühlversorgung und die Standortversorgung.
Untersuchen Sie ein repräsentatives Nest
Abmessungen sind nur ein Teil der Akzeptanz
Verwenden Sie das tatsächliche Blatt und die wichtigsten Funktionen. Überprüfen Sie die Maßkriterien, die Kantenbeschaffenheit und die Eignung für das anschließende Abkanten oder Abkanten.
Die aufgeführten Werte für die Positionierung von ±0,05 mm und die Wiederholungspositionierung von ±0,03 mm beziehen sich auf die Maschinenpositionierung. Die Abnahme des fertigen Zuschnitts richtet sich auch nach Material, Prozess und Geometrie.
NS3015L-Referenzkonfiguration
| Modell | NS3015L |
|---|---|
| Arbeitsbereich | 3048 × 1524 mm |
| Laserleistung | 1.5 kW / 2 kW / 3 kW |
| Laserquelle | MAX |
| Laserkopf | Raytools |
| Kontrollsystem | Raytools |
| Servomotor | Innovation |
| Wasserkühler | S&A |
| Unterstützte Sprachen | Englisch, Polnisch, Türkisch, Arabisch, Japanisch, Koreanisch, Deutsch, Spanisch, Russisch, Französisch, Portugiesisch, Italienisch, Ungarisch, Tschechisch, Finnisch, Vietnamesisch, vereinfachtes Chinesisch, traditionelles Chinesisch usw. Benutzerdefinierte Sprachen werden akzeptiert. |
| Positionierungsgenauigkeit | ±0.05 mm |
| Wiederholen Sie die Positionierungsgenauigkeit | ±0.03 mm |
| Max. Beschleunigung | 1.0 G |
| Hilfsgas | Luft / Sauerstoff / Stickstoff |
| Stromspannung | 380 V / 3 Phasen / 50–60 Hz (kundenspezifisch) |
| Empfohlener Behälter | 1 × 20GP |
| Schneidmaterial | Edelstahl, Kohlenstoffstahl, Eisen, Aluminium, Messing, Kupfer, verzinkter Stahl und andere kompatible Metalle |
| Referenz-Schnittstärke | Kohlenstoffstahl bis 18 mm; Edelstahl bis 8 mm; Aluminium bis 4 mm; Messing bis 4 mm (für die angegebene Referenzkonfiguration) |
Der bestätigte Arbeitsbereich beträgt 3048×1524 mm. Für andere Arbeitsbereiche oder Leistungspakete ist ein eigenes Angebot erforderlich. Bei einer maximalen Beschleunigung von 1,0 G handelt es sich nicht um eine Leistungsangabe für den abgeschlossenen Auftrag.
Vereinbaren Sie den Liefer- und Betriebsumfang
- Gas- und ElektropaketGeben Sie die Gasart, die Anforderungen des Versorgungsnetzes und die Zielspannung/-frequenz an.
- Inklusive AusrüstungBestätigen Sie die Quellen-/Kopfversionen, den Kühler, das Gehäuse und den Umfang der Rauchbehandlung.
- Software und SpracheBestätigen Sie den bereitgestellten Programmablauf und die Bedienersprache.
- Transport und InbetriebnahmeDie Referenz empfiehlt ein 20GP; Bestätigen Sie die tatsächlich verpackte Ausrüstung und die Installationsanordnung.
Fragen, die vor der Bestellung geklärt werden müssen
Hat jede Energieoption die angegebene maximale Dicke?
Die Quelle stellt kein Kapazitätsdiagramm pro Leistung bereit. Bestätigen Sie die genauen Leistungs- und Prozessbedingungen.
Ist die Positionierungsgenauigkeit eine Garantie für den fertigen Schnitt?
Nein. Definieren Sie Fertigteiltoleranz- und Kantenkriterien anhand einer repräsentativen Stichprobe.
Welche Hilfsgase sind aufgeführt?
Luft, Sauerstoff und Stickstoff sind mögliche Quellen; Vereinbaren Sie die Prozess- und Nutzenanforderungen.
Sind bei jeder Bestellung alle benannten Komponenten festgelegt?
Bestätigen Sie im Angebot die genauen Komponentenausführungen, Zubehörteile und die komplette Ausstattung.
Was muss ich angeben, um Laserkonfigurationen vergleichen zu können?
Sorte, Dickenmischung, verschachtelte Zeichnungen, kritische Geometrie, Kantenanforderungen und Produktionsmengen.
Teilen Sie uns Ihre Anforderungen an das Laserschneiden mit
Senden Sie Ihr Material, maximale Dicke, Blechgröße, erforderliche Schnittqualität und Produktionsanforderungen. Wir empfehlen Ihnen eine geeignete Laserleistung und Maschinenkonfiguration.