
Închiderea falțurilor de tubulatură
Publicat · Actualizat
Începeți cu îmbinarea pregătită și piesa ei de prelucrat. Un închidere dreptunghiulară, o cusătură rotundă și o unealtă portabilă nu sunt interschimbabile doar pentru că împart o gamă de grosimi.
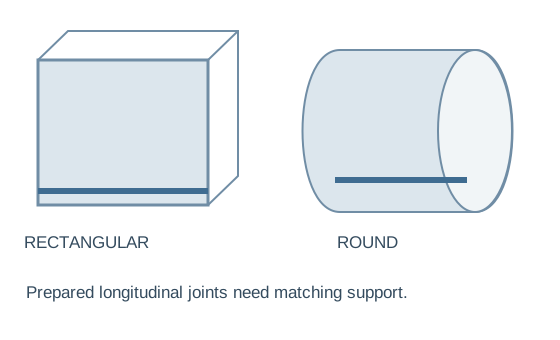
Mai întâi alegeți geometria, nu eticheta de putere
Traseul conductei dreptunghiulare
Verificați accesul la colț, dimensiunea minimă a secțiunii și lungimea de procesare. SL-12 și prezentarea generală a HFL-12 descriu această rută de producție.
Un panou pliat necesită un buzunar de primire compatibil și o margine de îmbinare înainte de închidere. Confirmați conducta completă, nu o bandă de tablă izolată.
Conductă rotundă și traseu de montaj
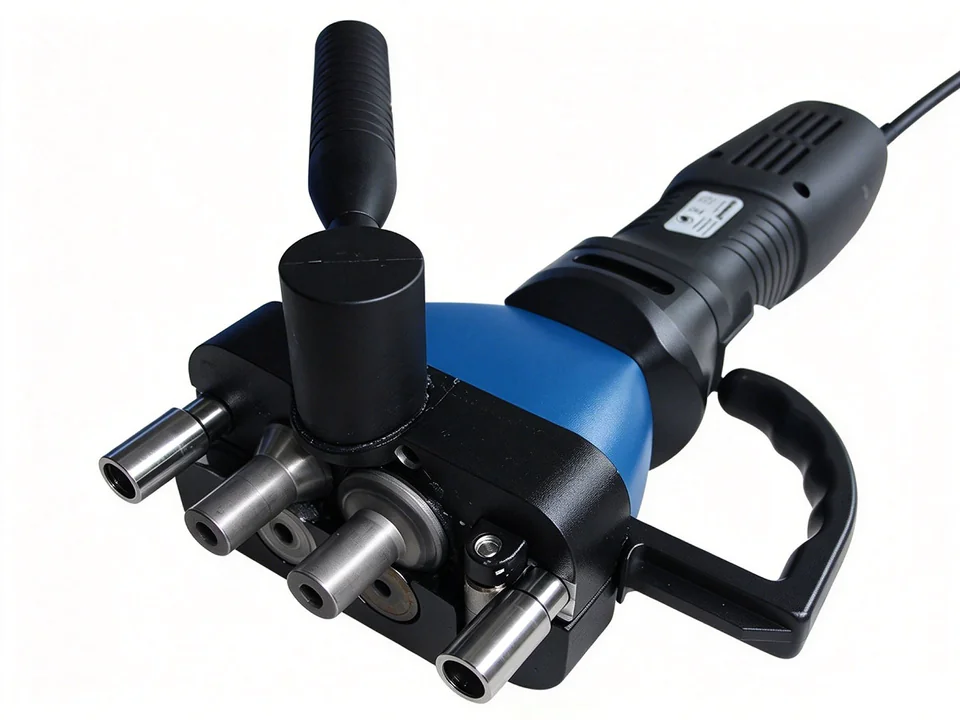
Verificați diametrul, orientarea îmbinării drepte, suportul piesei de prelucrat și accesul la montaj. Referința rotundă de 1,2×1500 și instrumentul portabil H-E descriu aplicații rotunde.
Nu echivalați închiderea longitudinală dreaptă cu blocarea elicoidală continuă în interiorul unui formator spiralat.
Trei joburi care nu trebuie confundate
Formați marginea
Un formator de blocare face profilul de împerechere în foaie. Verificați desenul buzunarului și al flanșei și setul de role disponibil. Nu stabilește închiderea cu cusături asamblate.
Închideți cusătura pregătită
Un închidere compatibil funcționează la îmbinarea asamblată și la conducta susținută. Profilul, grosimea, lungimea și accesul trebuie să se potrivească cu piesa de prelucrat.
Faceți o sudură specificată
O construcție sudată necesită un proces confirmat separat. Un închidere mecanică nu înlocuiește metoda de sudare sau inspecția necesară.
A blocare fost modelează marginile panourilor; acele margini sunt apoi asamblate și închise. The procesul de la Pittsburgh prin urmare, necesită atât scule de profil, cât și un aranjament de închidere compatibil.
Un închidere mecanic nu înlocuiește o îmbinare sudată specificată. Recenzie echipamente de sudare separat acolo unde desenul cere sudare. O flanșă transversală conectează capetele conductelor; nu efectuează închiderea cusăturii longitudinale.
Referințe model: comparați dimensiunile potrivite
| Referinţă | Geometrie și capacitate | Confirmați înainte de cumpărare |
|---|---|---|
| SL-12 | Dreptunghiular; 0,4–1,5 mm; lungime 1000–1550 mm; 4 kW | Potrivire articulată și secțiune minimă |
| HFL-12 | Privire de ansamblu dreptunghiulară; 0,5–1,2 mm; lungime 1000–1500 mm; 4 kW | Formularea geometriei și alimentarea cu aer |
| Rotundă 1,2×1500 | Diametru 110–2000 mm; 0,4–1,2 mm; lungime ≤1500 mm | Nivel și cusătură longitudinală |
| H-E | Conducte/fitinguri rotunde; referință 6–10 m/min | Configurația rază/diametru și grosime |
Derulați tabelul de comparație pe orizontală pentru a vedea fiecare coloană.
Rândurile publicate sunt un punct de plecare. Capacitatea materialului, geometria îmbinării, suporturile și utilitățile necesită confirmare scrisă pentru modelul selectat. O cifră portabilă a vitezei de deplasare nu este echivalentă cu lungimea de procesare a unei mașini staționare.
Rezolvați intrările ambigue înainte de a comanda
Formularea geometriei HFL-12
Prezentare generală descrie închiderea conductei dreptunghiulare, dar tabelul său de parametri etichetează lungimea diferit. Solicitați desenul real al piesei de prelucrat, suporturile disponibile și profilul de închidere; nu ghici ce etichetă guvernează achiziția.
Formulare raza / diametrul H-E
Referința H-E enumeră aplicații rotunde și mai multe intrări geometrice care necesită clarificări. Confirmați definițiile razei/diametrului, configurației tensiunii și grosimii înainte de a trata unealta ca fiind potrivită pentru un fiting mic.
O referință cu un instrument rotund nu dovedește o aplicație dreptunghiulară
Utilizați o probă completă pregătită
Pentru lucrări dreptunghiulare din Pittsburgh, revizuiți SL-12 cu buzunarul dorit și marginea de împerechere. Pentru munca rotundă, revizuiți Referință 1,2×1500 cu diametrul real și îmbinarea.
Includeți cea mai scurtă armătură, cea mai mică secțiune transversală și cea mai lungă secțiune care se repetă în comenzile dvs. Acestea dezvăluie constrângeri de acces pe care o verificare a grosimii nominale nu le poate arăta.
Ce trebuie să arate rostul de acceptare
- 01Pregăti
Utilizați nota convenită și profilurile potrivite.
- 02mate
Verificați potrivirea și alinierea înainte de închidere.
- 03Sprijin
Poziționați conducta propriu-zisă în aranjamentul ofertat.
- 04Aproape
Inspectați angajarea și terminați de-a lungul întregii îmbinări.
- 05Verifica
Finalizați dimensiunile specificate și testul de performanță.
Înregistrați încărcarea și eliminarea ca parte a ieșirii. Comparați îmbinările utile pe lot, inclusiv reglarea și reprelucrarea, mai degrabă decât doar viteza sculei de mișcare. O margine închisă îngrijită nu este dovada că conducta finalizată îndeplinește o specificație de etanșare.
Trimiteți o schiță comună și piesa de prelucrat pregătită
WinYing Machinery examinează aplicația înainte de a potrivi echipamentul de închidere. Includeți atât geometria, cât și traseul de formare, astfel încât oferta să poată identifica o cusătură compatibilă mai aproape.
Discutați această aplicație →- 01Desen imbinare si material / grosime
- 02Dimensiunile minime și maxime ale conductei
- 03Lungimi drepte și acces la montaj
- 04Standard de utilitate și criterii de îmbinare finită
Întrebări frecvente
Un formator de blocare închide conducta?
Formează marginile. Verificați asamblarea separată și operația de închidere.
Se poate presupune că H-E este potrivit pentru cusături dreptunghiulare?
Nu. Referința sa actuală descrie conductele rotunde și fitingurile compatibile. Obțineți confirmare pentru orice altă geometrie.
Pneumatic înseamnă lipsă de alimentare electrică?
Nr. HFL-12 enumeră o putere de antrenare de 4 kW. Confirmați cerințele de electricitate și aer comprimat.
Închiderea dovedește etanșeitatea?
Nu. Verificați detaliile de etanșare și testul cerut de proiect pe conducta finalizată.