
Fecho de juntas de condutas: métodos e máquinas
Publicado · Atualizado
Comece com a junta preparada e sua peça. Um fecho retangular, uma costura redonda e uma ferramenta portátil não são intercambiáveis apenas porque compartilham uma faixa de espessura.
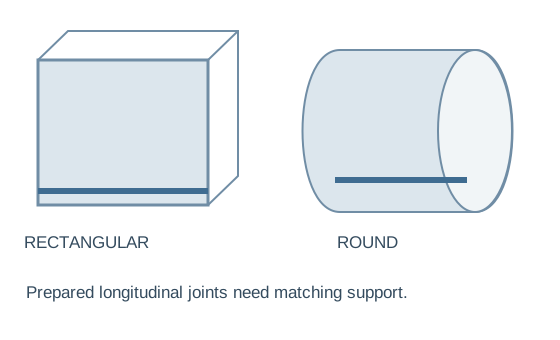
Primeiro escolha a geometria – não o rótulo de potência
Rota do duto retangular
Revise o acesso aos cantos, o tamanho mínimo da seção e o comprimento do processamento. SL-12 e a visão geral do HFL-12 descrevem esta rota de produção.
Um painel dobrado precisa de um bolso receptor compatível e uma borda correspondente antes de ser fechado. Confirme o duto completo, não uma tira isolada.
Duto redondo e rota de montagem
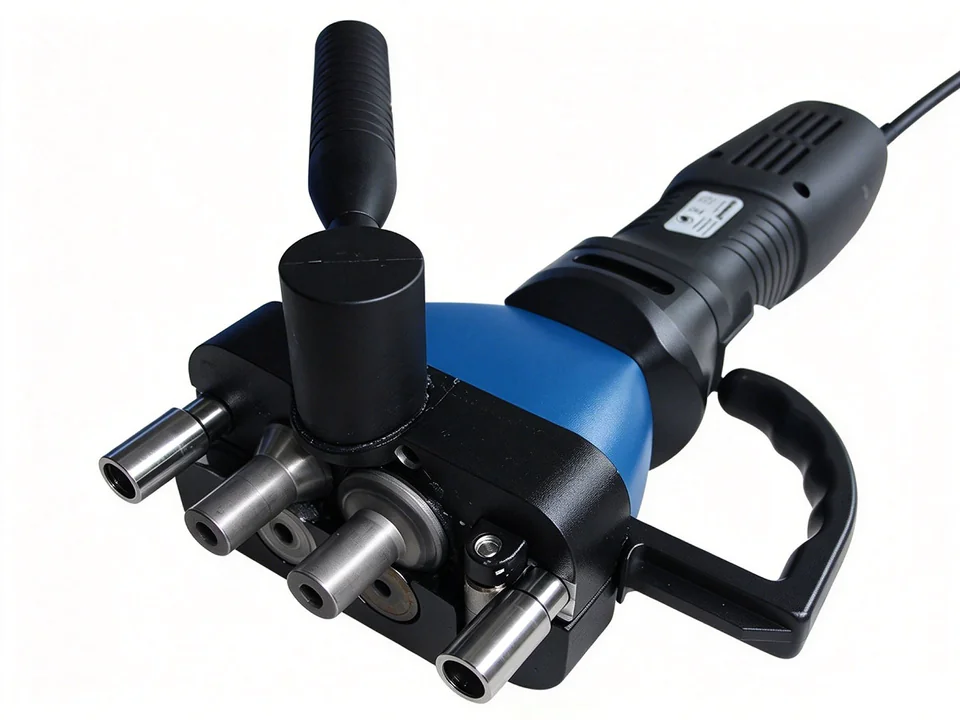
Revise o diâmetro, a orientação da junta reta, o suporte da peça e o acesso à montagem. A referência redonda 1,2 × 1500 e a ferramenta portátil HE descrevem aplicações redondas.
Não compare o fechamento longitudinal reto com o travamento helicoidal contínuo dentro de um formador em espiral.
Três empregos que não devem ser confundidos
Forme a borda
Um formador de trava cria o perfil correspondente na folha. Verifique o desenho do bolsão e do flange e o conjunto de roletes disponível. Não estabelece fechamento de costura montada.
Feche a costura preparada
Um fecho compatível funciona na junta montada e no duto apoiado. O perfil, espessura, comprimento e acesso devem corresponder à peça de trabalho.
Faça uma solda especificada
Uma construção soldada necessita de um processo confirmado separadamente. Um fecho mecânico não substitui o método de soldagem ou inspeção necessária.
A bloquear antigo molda as bordas do painel; essas bordas são então montadas e fechadas. O Processo de Pittsburgh portanto, requer ferramentas de perfil e um arranjo de fechamento compatível.
Um fecho mecânico não substitui uma junta soldada especificada. Análise equipamento de soldagem separadamente onde o desenho exige soldagem. Um flange transversal conecta as extremidades do duto; não realiza fechamento de costura longitudinal.
Referências de modelo: compare as dimensões corretas
| Referência | Geometria e capacidade | Confirme antes da compra |
|---|---|---|
| SL-12 | Retangular; 0,4–1,5mm; comprimento 1000–1550 mm; 4 kW | Ajuste da junta e seção mínima |
| HFL-12 | Visão geral retangular; 0,5–1,2 mm; comprimento 1000–1500 mm; 4 kW | Redação geométrica e suprimento de ar |
| Rodada 1,2×1500 | Diâmetro 110–2.000 mm; 0,4–1,2 mm; comprimento ≤1500 mm | Grau e costura longitudinal |
| H-E | Dutos/acessórios redondos; referência 6–10 m/min | Configuração de raio/diâmetro e espessura |
Role a tabela de comparação horizontalmente para ver cada coluna.
As linhas publicadas são um ponto de partida. A capacidade do material, a geometria da junta, os suportes e as utilidades necessitam de confirmação por escrito para o modelo selecionado. Um valor portátil de velocidade de deslocamento não é equivalente ao comprimento de processamento de uma máquina estacionária.
Resolva entradas ambíguas antes de fazer o pedido
Redação de geometria HFL-12
A visão geral descreve o fechamento de duto retangular, mas sua tabela de parâmetros rotula o comprimento de forma diferente. Solicite o desenho real da peça, suportes disponíveis e perfil de fechamento; não adivinhe qual rótulo rege a compra.
Texto de raio / diâmetro H-E
A referência HE lista aplicações redondas e diversas entradas geométricas que precisam de esclarecimento. Confirme as definições de raio/diâmetro, configuração de tensão e espessura antes de considerar a ferramenta adequada para um acessório pequeno.
Uma referência de ferramenta redonda não prova uma aplicação retangular
Use uma amostra preparada completa
Para trabalhos retangulares de Pittsburgh, revise SL-12 com o bolso pretendido e a borda correspondente. Para trabalho redondo, revise o Referência 1,2×1500 com o diâmetro e junta reais.
Inclua o encaixe mais curto, a seção transversal menor e a seção mais longa que se repetem em seus pedidos. Estas revelam restrições de acesso que uma verificação da espessura nominal não consegue mostrar.
O que a junta de aceitação deve mostrar
- 01Preparar
Use a nota acordada e os perfis correspondentes.
- 02Amigo
Verifique o ajuste e o alinhamento antes do fechamento.
- 03Apoiar
Posicione o duto real no arranjo citado.
- 04Fechar
Inspecione o engate e termine ao longo de toda a junta.
- 05Verificar
Conclua as dimensões especificadas e o teste de desempenho.
Registre o carregamento e a remoção como parte da saída. Compare juntas úteis por lote, incluindo ajuste e retrabalho, em vez de apenas a velocidade de movimentação da ferramenta. Uma borda bem fechada não é prova de que o duto concluído atende às especificações de vedação.
Envie um esboço conjunto e uma peça preparada
A WinYing Machinery analisa a aplicação antes de combinar o equipamento de fechamento. Inclua a geometria e a rota de formação para que a cotação possa identificar uma costura mais próxima compatível.
Discuta esta aplicação →- 01Desenho de junta e material/espessura
- 02Dimensões mínimas e máximas do duto
- 03Comprimentos retos e acesso à montagem
- 04Padrão de utilidade e critérios de junta acabada
Perguntas frequentes
Um formador de fechadura fecha o duto?
Ele forma as bordas. Verifique a operação separada de montagem e fechamento.
O H-E pode ser considerado adequado para costuras retangulares?
Não. Sua referência atual descreve dutos redondos e acessórios compatíveis. Obtenha confirmação para qualquer outra geometria.
Pneumático significa sem alimentação elétrica?
Nº HFL-12 lista potência de acionamento de 4 kW. Confirme os requisitos de eletricidade e ar comprimido.
O fechamento prova a estanqueidade?
Não. Verifique os detalhes de vedação e o teste exigido pelo projeto no duto concluído.