Material și grosime
Specificați gradul și intervalul complet de grosime. Confirmați compatibilitatea în loc să aplicați o singură capacitate de referință pentru fiecare material.

O mașină de formare a încuietorilor Pittsburgh creează un buzunar de primire și o margine potrivită, utilizate în fabricarea conductelor HVAC dreptunghiulare. Formarea profilului și închiderea cusăturii asamblate sunt operații separate. Înainte de a alege o mașină, verificați materialul și grosimea tablei, dimensiunile necesare buzunarului, dimensiunea conductei, configurația rolelor și metoda de închidere a cusăturilor. Citiți Ghid de construcție a ecluzei Pittsburgh, metode de îmbinare a conductelor şi ghid de alegere a grosimii tablei.
Formați profilele de care aveți nevoie pentru conductele dvs.
Potriviți materialul, grosimea și sculele cu role la cusătura dorită.
*Game de la modelele de referință. Confirmați calitatea materialului și sculele de profil.
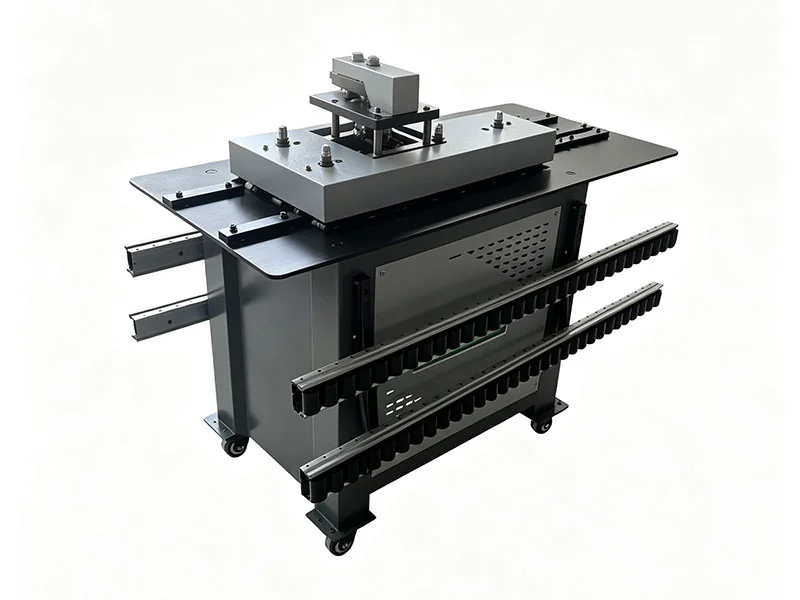
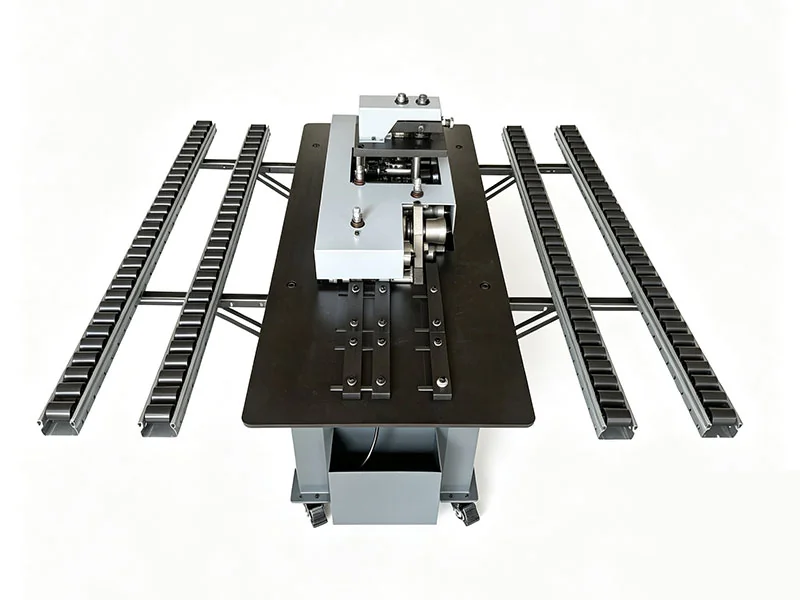
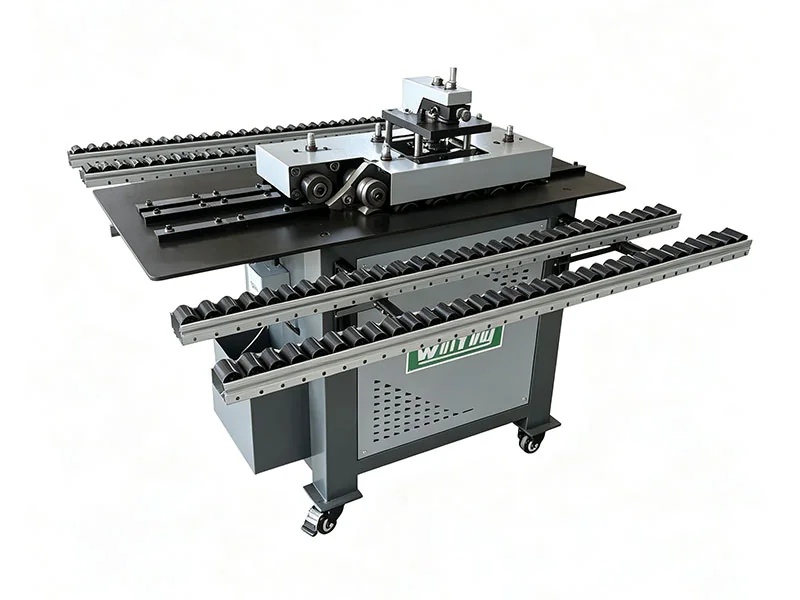
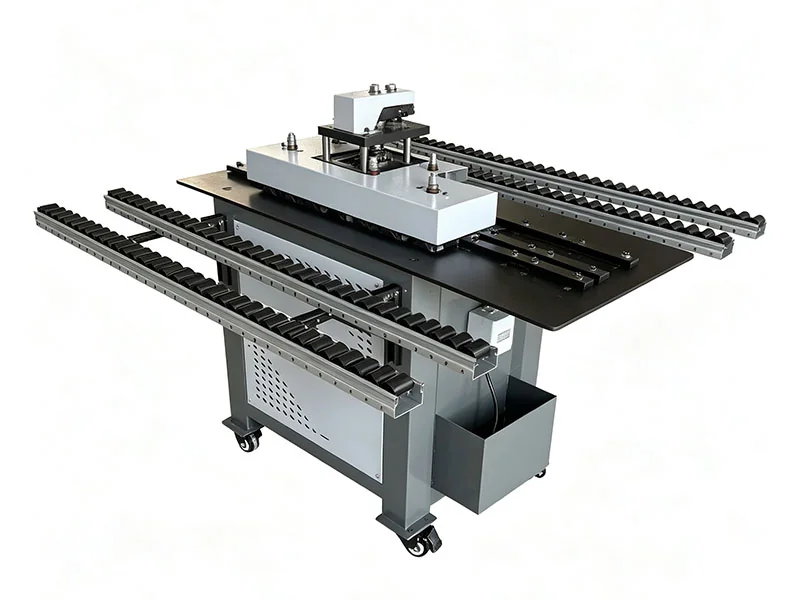
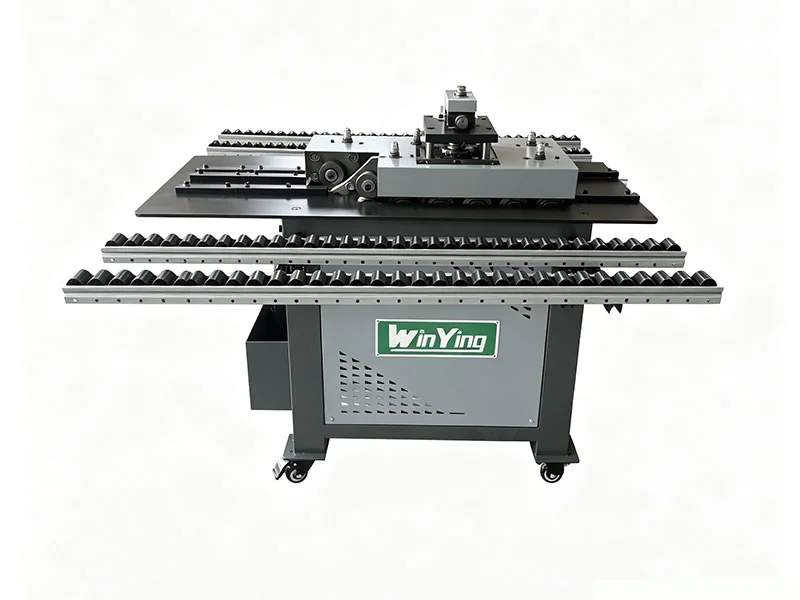
Vederi de referință ale echipamentelor. Configurația și uneltele furnizate sunt confirmate cu oferta dumneavoastră.
Două modele de referință acoperă diferite game de grosimi ale foii. Selectați împreună gradul, profilul și sculele.
| Model | Grosimea foii | Puterea motorului | Greutate | Dimensiuni (L × L × H) |
|---|---|---|---|---|
| SA-12HB | 0.5–1.2 mm | 1.5 kW | 220 kg | 1050 × 570 × 1020 mm |
| SA-15HB | 0.8–1.5 mm | 2.2 kW | 280 kg | 1150 × 600 × 1100 mm |
Specificații de referință, nu capacități universale pentru toate materialele. Confirmați gradul, domeniul de lucru, sculele cu role și alimentarea electrică înainte de a comanda.
Potriviți profilul necesar cu construcția conductei dvs.
Disponibilitatea depinde de modelul selectat și de setul de role.
Buzunar de primire pentru cusături de conducte dreptunghiulare.
Discutați profilul →Referință la marginea foii în unghi drept.
Discutați profilul →Referința profilului cleat.
Discutați profilul →Referință la marginea ridicată.
Discutați profilul →Referință dublată la marginea de întoarcere.
Discutați profilul →Margine formată pentru armături.
Discutați profilul →Forma de blocare modelează marginea. Închideți cusătura asamblată într-o operațiune separată.
Fluxul de lucru și ilustrațiile de asamblare sunt conceptuale. Geometria reală a profilului, construcția conductelor și sculele necesită confirmare.
Specificați gradul și intervalul complet de grosime. Confirmați compatibilitatea în loc să aplicați o singură capacitate de referință pentru fiecare material.
Trimiteți desenul sau mostra de secțiune solicitată. Confirmați fiecare profil și configurația rolelor incluse în ofertă.
Confirmați sursa de alimentare, accesul la alimentare și spațiul disponibil. Includeți ghidajele, manipularea materialelor și asamblarea în aval.
Nu. Galeria de mostre arată profiluri de referință în toate configurațiile. Confirmați modelul selectat, setul de role și desenul de profil necesar înainte de a comanda.
Formatorul de blocare pregătește profilul de margine. Pliați și asamblați panourile de împerechere, apoi închideți îmbinarea într-o operațiune separată, folosind o metodă compatibilă.
SA-12HB enumeră o gamă de foi de referință de 0,5–1,2 mm și o putere de 1,5 kW. SA-15HB listează 0,8–1,5 mm și 2,2 kW. Confirmați calitatea reală a materialului, intervalul de grosime și sculele necesare cu cotația.
Compatibilitatea depinde de calitatea materialului, grosime, profil și sculele menționate. Nu presupuneți că un rating de referință pentru grosimea foii se aplică fiecărui grad de oțel inoxidabil. Trimiteți un desen sau o mostră pentru confirmare.
Furnizați calitatea materialului, grosimea minimă și maximă a tablei, desenul profilului sau eșantionul, nevoile de producție, țara de destinație și alimentarea cu energie electrică. Includeți orice profil suplimentar și cerințele de pliere în aval sau de închidere a cusăturilor.
Spuneți-ne materialul dvs., grosimea tablei și forma de formare necesară, astfel încât să putem discuta despre o configurație adecvată.