
Elija la cerradora de conductos según el tipo de junta
Publicado · Actualizado
Comience con la junta preparada y su pieza de trabajo. Una cerradora rectangular, una cerradora redonda y una herramienta portátil no son intercambiables sólo porque comparten un rango de espesor.
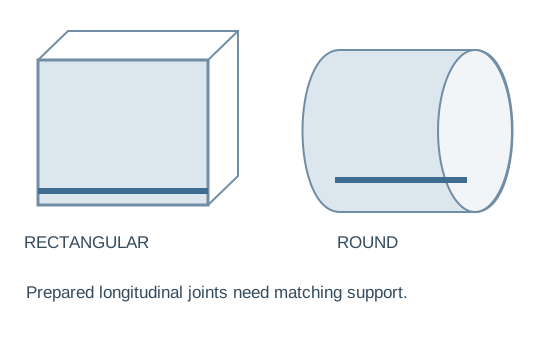
Primero elija la geometría, no la etiqueta de potencia.
Ruta de conducto rectangular
Revise el acceso a las esquinas, el tamaño mínimo de la sección y la longitud del procesamiento. SL-12 y la descripción general del HFL-12 describen esta ruta de producción.
Un panel plegado necesita un bolsillo receptor compatible y un borde coincidente antes de cerrarse. Confirme el conducto completo, no una tira de lámina aislada.
Conducto redondo y recorrido de montaje.
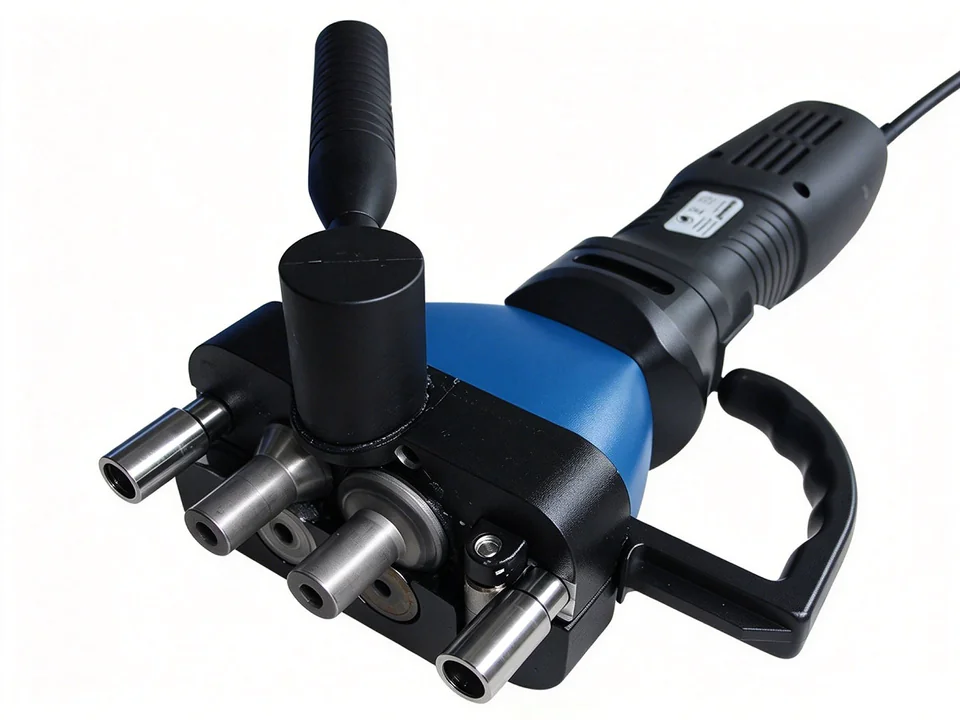
Revise el diámetro, la orientación de la junta recta, el soporte de la pieza de trabajo y el acceso a los accesorios. La referencia redonda 1,2×1500 y la herramienta portátil H-E describen aplicaciones redondas.
No equiparar el cierre longitudinal recto con el bloqueo helicoidal continuo dentro de una formadora en espiral.
Tres trabajos que no deben confundirse
forma el borde
Un formador de cerradura crea el perfil coincidente en la hoja. Consulte el plano de la cavidad y la brida y el juego de rodillos disponible. No establece cierre de costura ensamblada.
Cerrar la costura preparada.
Un cerrador compatible funciona sobre la junta ensamblada y el conducto soportado. El perfil, espesor, longitud y acceso deben coincidir con la pieza de trabajo.
Hacer una soldadura específica
Una construcción soldada necesita un proceso confirmado por separado. Un cerrador mecánico no reemplaza el método de soldadura o inspección requerido.
A cerradura anterior da forma a los bordes de los paneles; luego esos bordes se ensamblan y cierran. El proceso de pittsburgh por lo tanto requiere tanto herramientas de perfil como un dispositivo de cierre compatible.
Un cerrador mecánico no reemplaza una unión soldada específica. Revisión equipo de soldadura por separado donde el dibujo requiere soldadura. Una brida transversal conecta los extremos de los conductos; no realiza cierre de costura longitudinal.
Referencias de modelos: compare las dimensiones correctas
| Referencia | Geometría y capacidad | Confirmar antes de comprar |
|---|---|---|
| SL-12 | Rectangular; 0,4 a 1,5 mm; longitud 1000-1550 mm; 4 kilovatios | Ajuste de junta y sección mínima |
| HFL-12 | Resumen rectangular; 0,5 a 1,2 mm; longitud 1000-1500 mm; 4 kilovatios | Texto geométrico y suministro de aire. |
| Redondo 1,2×1500 | Diámetro 110–2000 mm; 0,4 a 1,2 mm; longitud ≤1500 mm | Grado y costura longitudinal. |
| H-E | Conductos/accesorios redondos; referencia 6–10 m/min | Configuración de radio/diámetro y espesor. |
Desplácese por la tabla de comparación horizontalmente para ver cada columna.
Las filas publicadas son un punto de partida. La capacidad del material, la geometría de las juntas, los soportes y las utilidades necesitan confirmación por escrito para el modelo seleccionado. Una cifra de velocidad de desplazamiento portátil no equivale a la longitud de procesamiento de una máquina estacionaria.
Resuelva entradas ambiguas antes de realizar el pedido
Texto de geometría HFL-12
La descripción general describe el cierre de conductos rectangulares, pero su tabla de parámetros etiqueta la longitud de manera diferente. Solicite el plano real de la pieza, soportes disponibles y perfil de cierre; No adivines qué etiqueta rige la compra.
Texto de radio/diámetro H-E
La referencia H-E enumera aplicaciones redondas y varias entradas geométricas que necesitan aclaración. Confirme las definiciones de radio/diámetro, voltaje y configuración de espesor antes de considerar la herramienta como adecuada para un ajuste pequeño.
Una referencia de herramienta redonda no prueba una aplicación rectangular
Utilice una muestra completa preparada
Para trabajos rectangulares de Pittsburgh, revise SL-12 con el bolsillo previsto y el borde coincidente. Para trabajos redondos, revise el Referencia 1,2×1500 con el diámetro y la junta reales.
Incluya el accesorio más corto, la sección más pequeña y la sección más larga que se repiten en sus pedidos. Estos revelan restricciones de acceso que una verificación de espesor nominal no puede mostrar.
Lo que debe mostrar la junta de aceptación
- 01Preparar
Utilice el grado acordado y los perfiles coincidentes.
- 02Compañero
Verifique el ajuste y la alineación antes del cierre.
- 03Apoyo
Coloque el conducto real en la disposición citada.
- 04Cerca
Inspeccione el compromiso y termine a lo largo de toda la junta.
- 05Verificar
Complete las dimensiones especificadas y la prueba de rendimiento.
Carga y eliminación de registros como parte de la salida. Compare juntas útiles por lote, incluido el ajuste y el retrabajo, en lugar de solo la velocidad de la herramienta en movimiento. Un borde bien cerrado no es prueba de que el conducto terminado cumpla con las especificaciones de sellado.
Enviar un boceto conjunto y una pieza preparada.
WinYing Machinery revisa la aplicación antes de emparejar el equipo de cierre. Incluya tanto la geometría como la ruta de formado para que la cotización pueda identificar un cierre de costura compatible.
Discutir esta aplicación →- 01Dibujo de junta y material/espesor
- 02Dimensiones mínimas y máximas del conducto.
- 03Longitudes rectas y acceso adecuado
- 04Normas de servicios públicos y criterios para juntas acabadas
Preguntas frecuentes
¿Un formador de cerradura cierra el conducto?
Forma los bordes. Verificar la operación de montaje y cierre por separado.
¿Se puede suponer que H-E es adecuado para uniones rectangulares?
No. Su referencia actual describe conductos redondos y accesorios compatibles. Obtenga confirmación para cualquier otra geometría.
¿Neumático significa que no hay suministro eléctrico?
El número HFL-12 enumera una potencia motriz de 4 kW. Confirme los requisitos de electricidad y aire comprimido.
¿El cierre demuestra la estanqueidad?
No. Verifique los detalles del sellado y la prueba requerida por el proyecto en el conducto terminado.