
مقص مقصلة هيدروليكي
اختر مقصلة القص من المواد، وصف السعة الصالح، وتكوين المشعل وتحديد الموضع والتعامل المطلوب.
- مراجع أشعل النار
- 0.5-3.5 درجة، خاص بالطراز
- مرجع الحلق
- 80 mm
- نماذج
- 16 صف مصدر
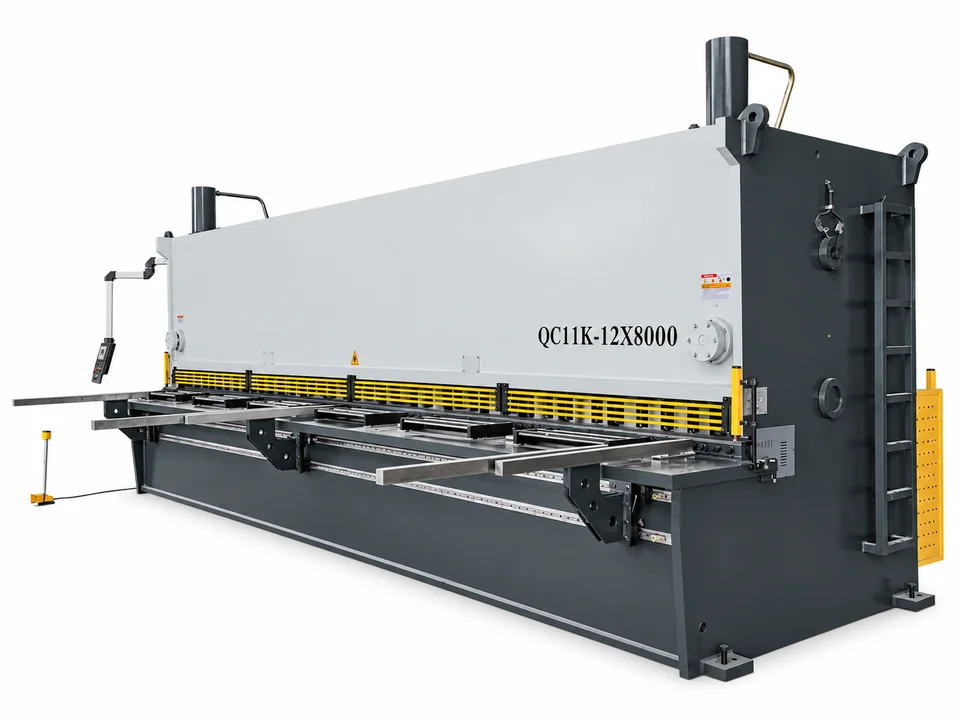
أشعل النار القابل للتعديل هو قرار التكوين
تطابق النطاق المحدد
يسرد جدول المقصلة المرفق نطاقات زاوية أشعل النار الخاصة بالطراز: 0.5-1.5°، 0.5-2°، 0.5-2.5°، 0.5-3°، 0.5-3.5°. قم بتأكيد طريقة الإعداد للجهاز المحدد.
إثبات القطع المطلوب
استخدم الدرجة الفعلية والسمك النموذجي والحد الأقصى. الموافقة على الإعداد وفحص الشريط أو اللوحة النهائية؛ نطاق زاوية أشعل النار وحده لا يشهد على استقامة القطع أو حالة الأزيز.
اقرأ كل نهاية هندسية على حدة
| البعد المصدر | ما للمراجعة |
|---|---|
| عرض القطع | أبعاد اللوحة على طول النصل؛ حدد صف النموذج الفعلي. |
| المقياس الخلفي 600-1000 ملم | البعد الفارغ المتكرر والوصول إلى المواقع. |
| الحلق 80 ملم | خلوص إطار المصدر؛ تحقق من أي متطلبات الوصول إلى الشغل. |
| الأبعاد الشاملة | مساحة الماكينة بالإضافة إلى التعامل مع الألواح ومساحة الوصول. |
شعاع سوينغ أو المقصلة؟
| قرار | مرجع شعاع التأرجح | مرجع المقصلة |
|---|---|---|
| وصف الناقل بليد | قوس متحكم فيه | الحركة الهبوطية الموجهة |
| بيانات الزاوية | زاوية قطع النموذج المدرجة | نطاق أشعل النار المدرج قابل للتعديل |
| اختيار القدرات | المواد وصف معين | المواد وصف معين |
| قبول | ممثل فارغة والحافة | ممثل فارغة والحافة |
نموذج المقصلة وبيانات زاوية الخليع
افتح جدول النماذج المرفق بالكامل
| الطراز | أقصى سماكة القطع (مم) | أقصى عرض للقطع (مم) | السكتات الدماغية (دقيقة⁻¹) | زاوية أشعل النار (°) | المقياس الخلفي (مم) | الحلق (مم) | المحرك الرئيسي (كيلوواط) | الأبعاد الكلية (مم) |
|---|---|---|---|---|---|---|---|---|
| 6×2500 | 6 | 2500 | 10–25 | 0.5–1.5 | 600 | 80 | 7.5 | 3030×2075×1920 |
| 6×3200 | 6 | 3200 | 10–25 | 0.5–1.5 | 750 | 80 | 7.5 | 3730×3075×1920 |
| 6×4000 | 6 | 4000 | 10–25 | 0.5–1.5 | 750 | 80 | 7.5 | 4530×2075×2080 |
| 6×5000 | 6 | 5000 | 8–20 | 0.5–1.5 | 750 | 80 | 11 | 5530×2075×2310 |
| 6×6000 | 6 | 6000 | 8–20 | 0.5–1.5 | 750 | 80 | 11 | 6530×2075×2310 |
| 7×7000 | 7 | 7000 | 6–15 | 0.5–1.5 | 750 | 80 | 11 | 7530×2075×2830 |
| 8×2500 | 8 | 2500 | 10–25 | 0.5–1.5 | 750 | 80 | 7.5 | 3040×2075×1920 |
| 8×3200 | 8 | 3200 | 10–25 | 0.5–1.5 | 750 | 80 | 7.5 | 4080×2075×1920 |
| 12×2500 | 12 | 2500 | 6–20 | 0.5–2 | 1000 | 80 | 15 | 3110×2575×2210 |
| 12×3200 | 12 | 3200 | 6–20 | 0.5–2 | 1000 | 80 | 15 | 3810×2575×2420 |
| 12×4000 | 12 | 4000 | 6–20 | 0.5–2 | 1000 | 80 | 15 | 4610×2575×2530 |
| 16×2500 | 16 | 2500 | 5–15 | 0.5–2.5 | 1000 | 80 | 15 | 3130×2655×2200 |
| 16×4000 | 16 | 4000 | 5–15 | 0.5–2.5 | 1000 | 80 | 15 | 4630×2655×2570 |
| 20×2500 | 20 | 2500 | 5–15 | 0.5–3 | 1000 | 80 | 22 | 3160×2855×2300 |
| 20×4000 | 20 | 4000 | 4–15 | 0.5–3 | 1000 | 80 | 30 | 4660×2855×2520 |
| 25×2500 | 25 | 2500 | 4–15 | 0.5–3.5 | 1000 | 80 | 30 | 3160×2900×2700 |
مرجع عرض القطع 7000 ملم ينتمي إلى 7×7000. مرجع 25 ملم ينتمي إلى 25×2500. تأكد من تصنيف المادة المحددة ووحدة التحكم ونطاق إعداد فجوة الشفرة والدعم.
القبول من الإعداد إلى تشكيل المصب
- 01
قم بإعداد قائمة القطع
تحديد المواد والأحجام الفارغة النهائية.
- 02
تأكيد الإعداد
وافق على أشعل النار وفجوة الشفرة وإجراءات تحديد الموقع للآلة المختارة.
- 03
اختبر عمليات القطع النموذجية
تحقق من العمل التمثيلي بالعرض الكامل والشريط.
- 04
فحص وشكل
أبعاد المراجعة وحالة الحافة واحتياجات الانحناء النهائية.
أسئلة للتسوية قبل الطلب
هل 3.5 درجة متاحة في كل طراز؟
لا، يختلف النطاق القابل للتعديل المتوفر حسب الطراز.
هل الموديل 7000 مم يقطع أيضًا لوحة 25 مم؟
رقم الإدخال 7000 مم المدرج هو 7×7000؛ يتم إدراج 25 ملم بعرض 2500 ملم.
كيف يختلف عن القص ذو العارضة المتأرجحة؟
يصف المصدر حركة الشفرة الموجهة نحو الأسفل بدلاً من القوس المتحكم فيه، ويوفر نطاقات أشعل النار قابلة للتعديل.
هل يؤكد الجدول حزمة المراقبة؟
لا، أوافق على وحدة التحكم وإعداد فجوة الشفرة والدعم في عرض الأسعار.
كيف ينبغي الموافقة على جودة القطع؟
قم بتجربة المواد التمثيلية وفحص الأبعاد المتفق عليها وتناسب الحافة والمصب.
أخبرنا بمتطلباتك الخاصة بقص المقصلة
قم بإرسال مادة اللوحة الخاصة بك، الحد الأقصى للسمك، عرض القطع، متطلبات الإنتاج والمعايير الكهربائية حتى نتمكن من التوصية بالمقص الهيدروليكي المناسب.