
Pipe ve Tube: Ölçüler ve Makine Seçimi
Yayınlandı · Güncellendi
Ticari isimler örtüşüyor. Bir bükme yöntemi veya takım seçmeden önce stok etiketini ölçülen boyutlara, kaliteye ve bitmiş çizime dönüştürün.
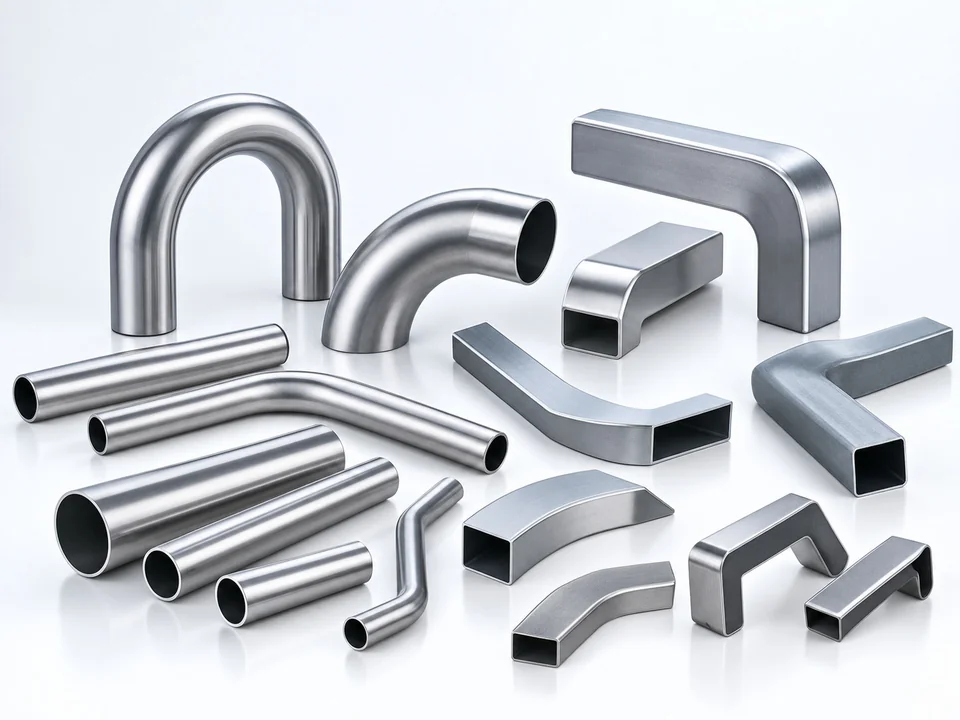
İki stok etiketi net bir spesifikasyon haline gelmelidir
Nominal boyut + program
Malzeme spesifikasyonundaki gerçek dış çap ve duvar verilerini sağlayın. Nominal ad, aletin uyması gereken ölçülen çap değildir.
Dış boyutlar + duvar
Yuvarlak bir boru için dış çapı veya yuvarlak olmayan bir boru için tam kesit boyutlarını ve köşe ayrıntılarını sağlayın. Derece, temper ve yüzey gereksinimini ekleyin.
Boru, nominal boyuta ve programa göre tanımlanabilirken, boru genellikle dış çapa ve duvarına göre sipariş edilir. Gerçek boyut verilerini malzeme spesifikasyonundan gönderin; Nominal bir boyutu ölçülen dış çap olarak ele almayın.
Devlet notu, şekli ve bitişi de. Yuvarlak ve dikdörtgen kesitler farklı aletlere ihtiyaç duyar. Duvar kalınlığı olmadan maksimum çap eksiktir ve belirtilen çap x duvar kapasitesinin yine de malzeme ve yarıçap için onaylanması gerekir.
Bükme aleti bir pazarlama etiketine değil, geometriye uyar
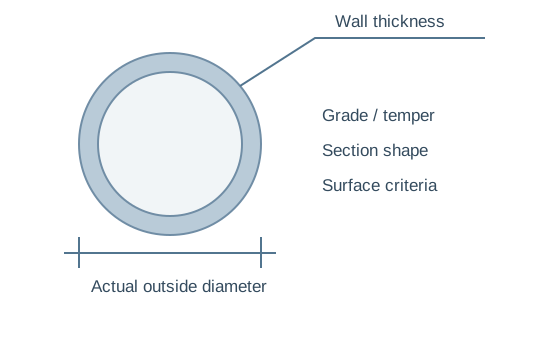
Tam stok verilerini belirtin
Duvar kalınlığı olmadan maksimum çap eksiktir. Çap × duvar derecelendirmesinin malzeme, yarıçap ve tam sıralama için hala onaylanması gerekir.
Dikdörtgen/kare kesitler için ayrıca eşleşen takım profillerini, köşe durumunu ve izin verilen deformasyonu da inceleyin. Yuvarlak borulu bir kalıbın bunları desteklediğini varsaymayın.
Boru, tüp veya profil gibi bir etiket, fiyat teklifini belirlemekten ziyade bu sorulara yol açmalıdır.
Gerçekten farklı üç üretim rotasından birini seçin
Lokalize boru bükümleri
Düz uzunluktaki bireysel bükümler çerçevelere, yönlendirme bileşenlerine ve diğer boru parçalarına uygun olabilir. Bükülme yarıçapını, açıları, kelepçe erişimini ve tüm sıralamayı gözden geçirin.
Sürekli geniş yarıçaplı kemerler
Rulo bükme giderek geniş eğriler oluşturur. Bir sera kemerinin tüp verilerine, açıklığa, yükselişe veya yarıçapa ve gerekli son yayına ihtiyacı vardır.
Sac metal kanal dirsekleri
Segmentli HVAC dirsekleri sac parçalardan ve bağlantı noktalarından monte edilir. Boru bükücünün üzerinde bükülen katı duvarlı bir boru değiller.
Kapasiteyi çap başlığı olarak değil, eşleştirilmiş boyut olarak okuyun
Hidrolik DW38NC satırında Φ38×2 maksimum kapasite listelenirken, CNC DW-38CNC satırında ayrıca Φ38×2 listelenir. Bu benzerlik, eşit takımlama, yarıçap aralığı, eksenler veya çıktı oluşturmaz. Seçilen her makinenin malzeme ve tam geometri incelemesine ihtiyacı vardır.
WY-51 sayfasında 51 mm'ye kadar çap ve 3 mm kalınlığa kadar dürbün listelenmektedir. Başlık sınırlarını evrensel bir yetenekte birleştirmek yerine çap/duvar/malzeme kombinasyonunun ve gerekli yarıçapın onayını alın.
Stok tanımından bitmiş parça çizimine
| Stok etiketi | Gerçek bilgi gerekli | Makine sorusu |
|---|---|---|
| Nominal boru | Ölçülen dış çap, duvar/program verileri, eğim | Hangi kalıplar ve onaylanmış kapasite? |
| Yuvarlak boru | OD, duvar, kalite | Gerekli yarıçap ve destek? |
| Yuvarlak olmayan boru | Tam kesit, duvar, köşe detayları | Takımlama ve deformasyon eşleşiyor mu? |
| Sera boru kemeri | Tüp verileri, açıklık/yükseliş/yarıçap | Rulo bükme konfigürasyonu? |
| Sac metal kanal dirseği | Sac, segment ve dikiş çizimi | Dirsek şekillendirme ekipmanı? |
Her sütunu görmek için karşılaştırma tablosunu yatay olarak kaydırın.
- Gerçek dış boyutları ve duvar kalınlığını belirtin.
- Malzeme kalitesini ve stok uzunluğunu belirtin.
- Boyut merkez çizgisi yarıçapları ve büküm açıları.
- Düz uzunlukları, dönüşleri ve uç ayrıntılarını gösterin.
- Bitmiş kaliteyi ve parti miktarlarını belirtin.
Gözden geçirmek yarıçap ve duvar efektleri alet tartışmasından önce. Parça işlevi açısından önemli olan ovallik veya görünüm gereksinimlerini ekleyin.
Farklı yanıtlara ihtiyaç duyan iki atölye çalışması sorusu
Tekrarlanan bir küpeşte veya çerçeve parçası
Yerel büküm sırasının, rotasyonların, düzlüklerin ve parti miktarlarının tamamını gönderin. Parçayı inceledikten sonra operatör konumlandırmanın veya programlanmış ilerleme/dönüşün yararlı olup olmadığına karar verin.
Uzun bir sera çatı üyesi
Sürekli eğriyi, yayılmayı/yükselmeyi veya yarıçapı ve gerçek boru kesitini gönderin. Aynı nominal boru adına sahip yerel bir dirsek bükücü satın almak yerine silindir profilleri ve son ark muayenesini tartışın.
Adı boyutsal bilgiye dönüştürün
WinYing Makine, konfigürasyonu tartışmadan önce stoğu ve bitmiş geometriyi inceler. Önce doğru prosesin belirlenebilmesi için malzeme spesifikasyonunu ve çizimini gönderin.
Bu uygulamayı tartışın →- 01Gerçek OD / bölüm ve duvar
- 02Kalite, stok uzunluğu ve bitiş
- 03Yerel bükme sırası veya sürekli yay
- 04Biten kriterler ve üretim miktarları
Sıkça Sorulan Sorular
Boru ve tüp bükücüler her zaman farklı makineler midir?
Ticari etiketler örtüşüyor. Prosesi, boyutları, takımları ve onaylanmış kapasiteyi karşılaştırın.
Nominal boru boyutu dış çap olarak kullanılabilir mi?
Hayır. Malzeme spesifikasyonundan gerçek dış çap sağlayın.
Rulo bükücü yerel dirsek bükücüyle aynı mıdır?
Hayır. Rulo bükme giderek geniş yaylar oluşturur; Lokalize bükülme bireysel bükülmeler üretir.
Çap tek başına kapasiteyi kanıtlar mı?
Hayır. Duvar, eğim, yarıçap, geometri ve takımlar birlikte gözden geçirilmelidir.
Yuvarlak boru işlemenin kare boru için uygun olduğu varsayılabilir mi?
Hayır. Tam kesiti, köşe ayrıntılarını ve duvarı sağlayın, ardından eşleşen takımları ve deformasyon onayını alın.