
Cintreuse de tubes électrique WY-51
Sélectionnez WY-51 à partir du tube et de la matrice de cintrage réels, puis confirmez les contrôles d'angle, la capacité matérielle et le cycle d'atelier.
- Modèle
- WY-51
- Référence diamètre
- ≤51 mm
- Référence moteur
- 3 kW
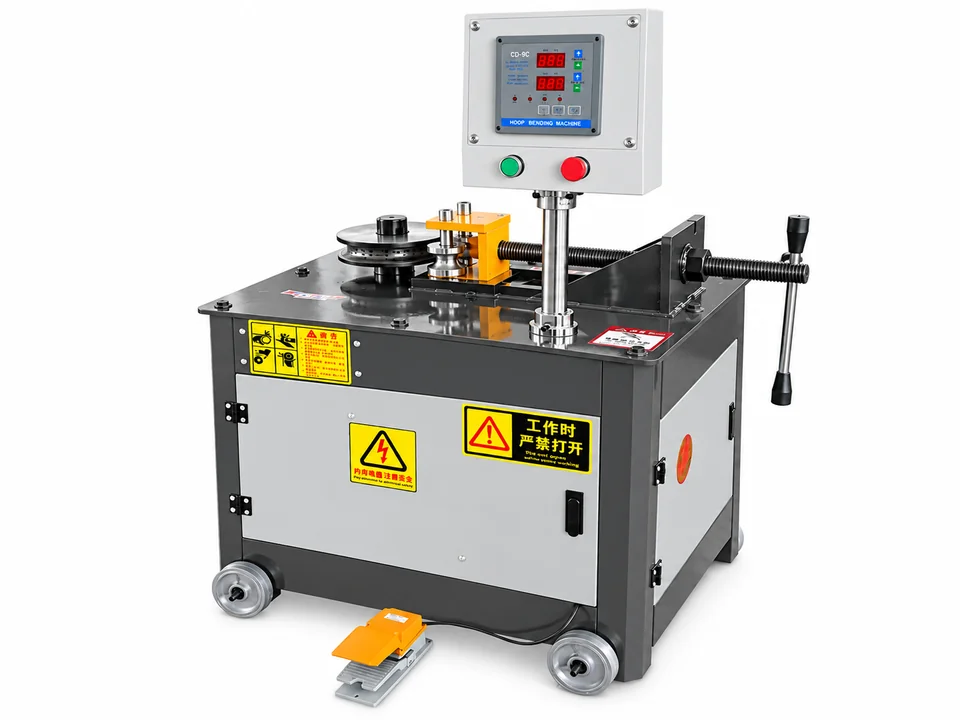
Adaptez le WY-51 à une exigence complète de tubes et de matrices
Le diamètre seul ne suffit pas
La référence WY-51 fournie indique un diamètre de courbure ≤ 51 mm et une épaisseur de 3 mm. Ces chiffres n'établissent pas la même capacité pour chaque qualité, rayon ou profil fini.
Donnez à WinYing le diamètre extérieur réel, l'épaisseur de la paroi et le rayon de courbure de la ligne centrale. Incluez les longueurs droites et les courbures ultérieures afin que le serrage, le support et l'accès aux pièces puissent être examinés.
Cinq étiquettes de moules, pas cinq normes universelles pour les tuyaux
| Moule répertorié | Ce qui doit être confirmé |
|---|---|
| 1″ / 1.25″ / 1.5″ / 1.75″ / 2″ | Diamètre extérieur réel du tube et ajustement de la rainure. |
| Chaque rayon de courbure requis | Rayon de matrice adapté et convention de dimension. |
| Paquet de moules commandé | Quels outils sont inclus et lesquels nécessitent un devis séparé. |
Spécifications de référence fournies par le WY-51
Toutes les valeurs ci-dessous suivent la source WY-51 existante. Confirmez la capacité matérielle, les moules inclus, la fréquence/phases électriques et le package de contrôle sélectionné.
Ce qu'établissent les chiffres de contrôle
Neuf angles de pliage
La source indique la quantité d'angles de courbure comme étant de 9 et une plage d'angles de 5 à 180°. Confirmez le comportement de stockage, de configuration et de séquençage. Cela ne prouve pas l’alimentation ou la rotation automatique du tube.
Référence de vitesse 4–6 tr/min
La source donne à cette unité de rotation une vitesse de pliage élevée. Confirmer la condition de fonctionnement et la signification ; il ne s'agit pas de pliages finis par minute ou d'un cycle de pièce complète.
Essayer un meuble, un rail ou une pièce de cadre
- 01
Sélectionnez le dé correspondant
Approuver le diamètre extérieur et le rayon requis.
- 02
Positionner le tube réel
Passez en revue l’accès et le support en longueur droite.
- 03
Former le virage
Utilisez la procédure fournie et les paramètres convenus.
- 04
Inspecter la pièce finie
Vérifiez l'angle, la géométrie, la surface et la déformation du tube.
Préparer un devis révisable
Qualité d'approvisionnement, diamètre extérieur du tube, paroi, rayon, angle, dessin et quantité du lot. La source indique un moteur de 3 kW, une alimentation de 220 V ou 380 V et une tension de pédale de 5 V CC ; distinguer la connexion d'alimentation de la machine de la tension de commande de la pédale. Confirmez ensemble l'empreinte, les outils et l'espace de chargement.
Questions à régler avant de commander
Tous les tubes de 51 mm avec paroi de 3 mm peuvent-ils être acceptés ?
Aucune capacité universelle en matière de qualité et de rayon n’est confirmée. Examinez le matériau, le mur et l’outillage réels.
Les étiquettes de moule en pouces correspondent-elles exactement aux diamètres extérieurs des tubes ?
Les dimensions des rainures et la convention de taille ne sont pas fournies. Confirmez l’ajustement réel du tube et de l’outillage.
Est-ce que neuf angles signifient un pliage multi-axes automatique ?
Aucun emballage d'alimentation ou de retournement automatique n'est établi par ce chiffre. Confirmez les fonctions de contrôle.
L'alimentation de la machine est-elle de 5 V CC ?
Non. Il s’agit de la tension indiquée pour l’interrupteur au pied ; les options d'alimentation de la machine sont 220 V ou 380 V.
Que doit vérifier l’échantillon d’essai ?
L'angle et les dimensions finis, l'accès à l'outillage, la surface et la déformation sur le stock de tubes réel.
Dites-nous vos exigences en matière de cintrage de tubes
Envoyez le matériau du tube, le diamètre extérieur, l'épaisseur de paroi, le rayon requis, l'angle de pliage et le dessin afin que nous puissions confirmer la machine et le moule appropriés.