
Blechwalzmaschine auswählen
Veröffentlicht · Aktualisiert
Eine Dickenangabe allein ist keine rollierende Angabe. Geben Sie die Blechqualität, die Gesamtbreite, den Enddurchmesser und den Endzustand an, damit der Vorschlag ein realisierbares Teil beschreibt.
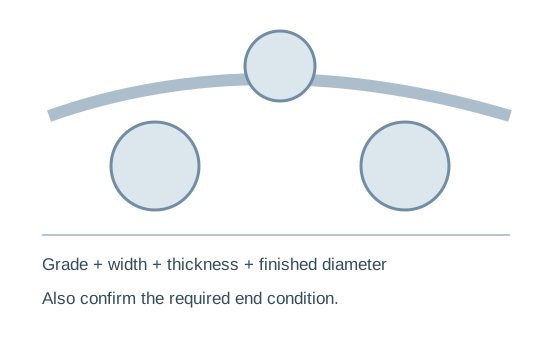
Drei Formen stellen unterschiedliche Fragen
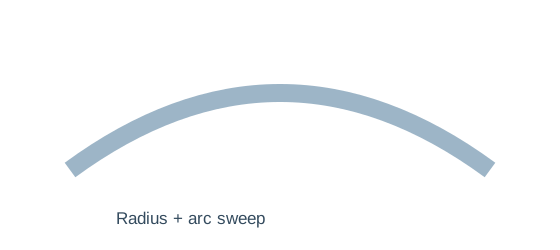
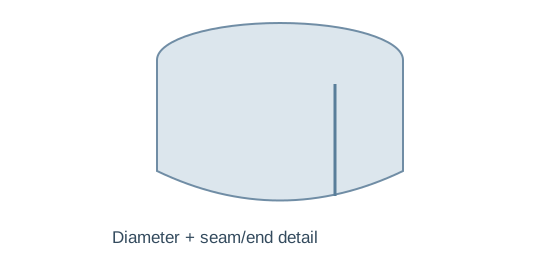
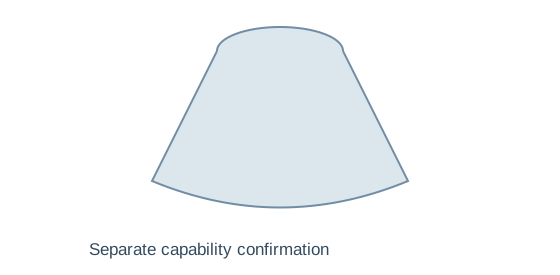
Stellen Sie eine Zeichnung des Zylinders, Bogens oder einer anderen erforderlichen gekrümmten Komponente bereit. Geben Sie explizit Innen- oder Außendurchmesser, Arbeitsbreite, Plattenstärke, Nahtzugabe und den zulässigen Endzustand an. Definieren Sie für Bögen den erforderlichen Bogen und Radius, anstatt nur „gekrümmte Platte“ zu sagen.
Berücksichtigen Sie Materialqualität und Oberflächenanforderungen. Für einen Behältermantel, eine Lüftungskomponente und eine architektonisch gebogene Platte können unterschiedliche Inspektionskriterien erforderlich sein, selbst wenn ihre Rohlingsgrößen ähnlich sind. Jede Schweiß- oder Fertigungsfreigabe bleibt ein separater Teil des Projekts.
Walzkapazität und Vorbiegekapazität sind getrennt
Rollen Sie die erforderliche Krümmung
Bestätigen Sie die volle Plattenbreite und -güte beim angegebenen Enddurchmesser. Eine schmale Probe und ein großer lockerer Bogen ergeben keinen kleineren Zylinder voller Breite.
Erkundigen Sie sich, welche Walzenanordnung und welche Durchläufe der vorgeschlagene Prozess verwendet, und beziehen Sie dann Einrichtung und Support in die Produktionsschätzung ein.
Erfüllen Sie die erforderliche Endbedingung
Definieren Sie zulässige gerade Enden, Kantenvorbereitung und Nahtzugabe. Eine Rollbewertung legt nicht automatisch das Vorbiegen der Enden oder das Entfernen flacher Bereiche fest.
Fordern Sie den Abschlussvorgang und eine separate Leistungsbestätigung an. Verdecken Sie unerwünschte Endzustände nicht, indem Sie nur die Mitte der Schale messen.
Definieren Sie, wohin das Teil nach dem Rollen geht
Passen und verbinden
Zeigen Sie die Naht- oder Verbindungsdetails sowie alle späteren Schweiß-/Montageanforderungen an. Die fertige Krümmung muss mit der nächsten Stufe zusammenarbeiten.
Werkstückunterstützung
Erklären Sie die Kriterien für die gesamte Breite, Länge und Oberfläche. Fragen Sie nach der tatsächlichen Unterstützungsanordnung während der Formung und Handhabung.
Von der Maschine lösen
Eine Flasche braucht einen praktischen Entladeweg. Demonstrieren Sie die Entfernung des gesamten repräsentativen Teils und nicht nur der Bildung eines offenen Streifens.
Wählen Sie die Konfiguration anhand der Zeichnung aus
| Frage | Ihre Bewerbung | Lieferantenbestätigung |
|---|---|---|
| Kapazität | Güteklasse, Breite, Dicke, Fertigdurchmesser | Bewertung für diese Kombination |
| Endet | Zulässiger Flach-/Endzustand | Route und Kapazität vor dem Biegen |
| Rollenanordnung | Zylinder-, Bogen- oder konische Arbeit | Tatsächliche Konfiguration und Werkzeuge |
| Unterstützung/Veröffentlichung | Teilegröße, Oberfläche und Handhabung | Unterstützungs- und Entlademethode |
| Ausgabe | Chargenmengen und Formänderungen | Vollständiger akzeptierter Produktionszyklus |
Scrollen Sie horizontal durch die Vergleichstabelle, um jede Spalte anzuzeigen.
Das WinYing-Sortiment umfasst manuelle, mechanische, elektrische und hydraulische Referenzen. Ihre genaue Modellbreite, Dicke, Durchmesser und Leistung werden mit der Konfiguration bestätigt; Dieser Leitfaden weist keine ungeprüften numerischen Kapazitäten zu.
Mechanisches Rollen
Überprüfen Sie den tatsächlichen Antrieb, die Rollenanordnung und die zeichnungsbasierte Kapazität.
Konfiguration anzeigen →Hydraulisches Rollen
Überprüfen Sie die tatsächliche Positionierung, Unterstützung, Endprozedur und zeichnungsbasierte Kapazität.
Konfiguration anzeigen →Eine Akzeptanzschale sollte die einschränkende Bedingung offenlegen
- Verwenden Sie die angegebene Sorte, Dicke und volle Arbeitsbreite.
- Demonstrieren Sie die erforderliche Endvorbereitungsroute.
- Rollen Sie den repräsentativen minimalen Fertigdurchmesser.
- Messen Sie Form und Endzustand mit vereinbarten Methoden.
- Zeigen Sie sicheres Abstützen, Entladen und wiederholen Sie die Produktion.
Berücksichtigen Sie Durchgänge, Einrichtung und Handhabung in den Produktionsschätzungen. Ein einzelner schmaler Streifenversuch stellt weder die Kapazität über die gesamte Breite noch die Genauigkeit des fertigen Zylinders dar.
Geben Sie den Zylinder oder Bogen an, den Sie liefern möchten
WinYing Machinery überprüft die fertige Geometrie und das Material, bevor eine Rollenkonfiguration besprochen wird. Geben Sie Durchmesserkonventionen und Enden an, damit der Vorschlag die Leistung beim Walzen von der Leistung vor dem Biegen unterscheiden kann.
Besprechen Sie diesen Antrag →- 01Sorte, Breite und Plattendicke
- 02Innen-/Außendurchmesser oder Bogenzeichnung
- 03Erforderlicher Endzustand und Nahtzugabe
- 04Support-, Entlade- und Batch-Anforderungen
Häufig gestellte Fragen
Kann ich nur nach Dicke auswählen?
Nein. Geben Sie Sorte, Breite, Fertigdurchmesser und Endanforderungen an.
Ist die Rollkapazität die Vorbiegekapazität?
Gehen Sie nicht davon aus. Fordern Sie für die gewünschten Zwecke eine gesonderte Leistungsbestätigung an.
Werden numerische Modelle auf den aktuellen Seiten bestätigt?
Die aktuellen fortlaufenden Referenzen markieren wichtige Modellkapazitäten zur Bestätigung. Fordern Sie ein schriftliches technisches Angebot an.
Kann jeder Roller Kegel herstellen?
Es ist keine Deckenkegelfähigkeit vorhanden. Bestätigen Sie die Ausstattung, Konfiguration und einen repräsentativen Test.