
เครื่องตัดพลาสมา CNC 1530 120A
ตรวจสอบตารางพลาสมา 1530 120A รอบชิ้นส่วนที่ซ้อนกัน ข้อกำหนดด้านคุณภาพการตัด และแหล่งจ่าย อากาศ และชุดควบคุมที่สมบูรณ์
- พื้นที่ทำงาน
- 1500×3000 mm
- แหล่งที่มา
- หัวหยวน 120A
- ควบคุม
- STARfire / Starcam
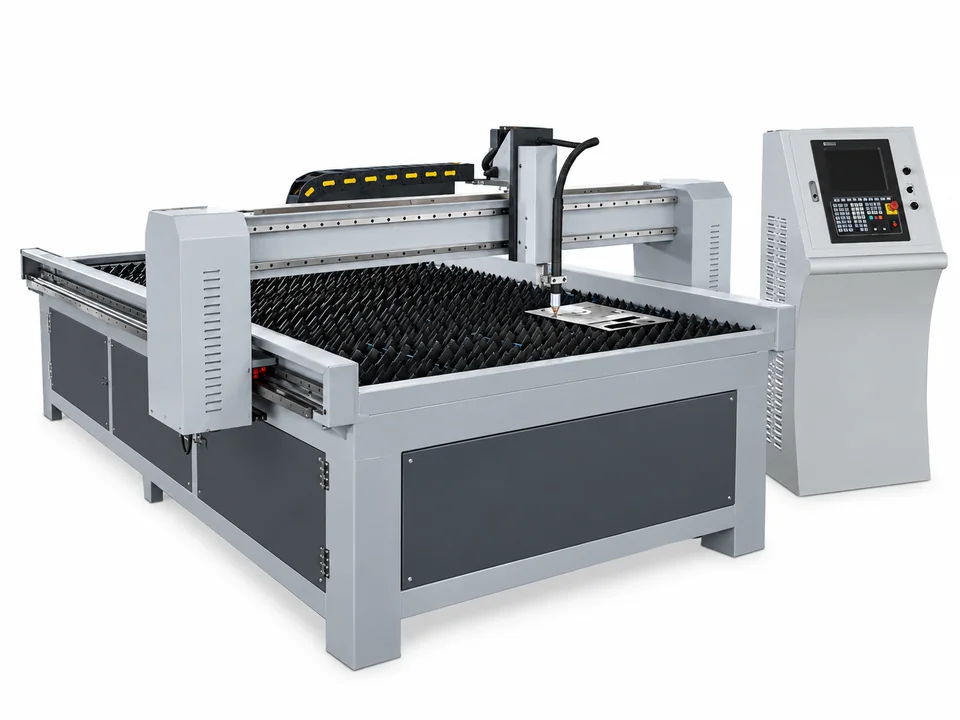
ตาราง 1530: เริ่มต้นด้วยรูปทรงของชิ้นส่วน
โปรไฟล์แทนการตัดใบมีดตรง
โต๊ะ CNC 1530 เดินตามเส้นทาง X/Y ที่ตั้งโปรแกรมไว้สำหรับรูปทรง ช่องเปิด และชิ้นส่วนที่ซ้อนกัน พื้นที่ทำงานที่ให้มาคือ 1500×3000 มม. พื้นที่ Z 150 มม. ที่ระบุไว้เป็นการเคลื่อนที่ของคบเพลิง ไม่ใช่อัตราความหนาของแผ่น
ส่งรังที่มีรู มุมภายใน และขนาดที่สำคัญ ตรวจสอบพื้นที่แผ่นงานที่ใช้งานได้และวิธีถอดชิ้นส่วนที่ตัดออก
ห่วงโซ่ส่วนประกอบที่ได้รับการยืนยัน
| ส่วนประกอบ | การกำหนดค่าแหล่งที่มา | การตรวจสอบการจัดซื้อจัดจ้าง |
|---|---|---|
| แหล่งกำเนิดพลาสม่า | หัวหยวน 120A | การกำหนดค่าแหล่งที่มาและข้อมูลกระบวนการวัสดุที่แน่นอน |
| การควบคุม/การเขียนโปรแกรม | STARfire / Starcam | ยอมรับขั้นตอนการทำงานของโปรแกรมการวาดภาพและการตัด |
| การเคลื่อนไหว | สเต็ปเปอร์มอเตอร์ | ขนาดทดลองที่ตั้งโปรแกรมไว้บนเพลตจริง |
| ความสูงของคบเพลิง | ควบคุมอัตโนมัติ | รวมฮาร์ดแวร์ควบคุมความสูงและขั้นตอนการตั้งค่า |
| แสดง | จอแอลซีดีขนาด 7 นิ้ว | ส่วนต่อประสานผู้ปฏิบัติงานและวิธีการถ่ายโอนโปรแกรม |
แยกความสามารถในการตัดออกจากขอบที่เสร็จแล้ว
ชิ้นส่วนบางหรือละเอียด
รวมรูที่เล็กที่สุด ลักษณะที่แคบ และชิ้นส่วนที่มีระยะห่างใกล้เคียงกันในการทดลองใช้ ตกลงกันว่ารูปทรงใดที่สามารถยอมรับได้โดยตรง และบริเวณใดที่จำเป็นต้องเก็บผิวละเอียดในภายหลัง
โปรไฟล์เหล็กกล้าคาร์บอนหนาขึ้น
ยอมรับคุณภาพการตัด การตั้งค่ากระบวนการ และค่าเผื่อการเก็บผิวละเอียดตามความหนาจริง อย่ารวมความหนาสูงสุดเข้ากับความเร็วสูงสุดที่ระบุไว้ที่ 12,000 มม./นาที
1530 120A ข้อมูลทางเทคนิคที่ให้มา
| รุ่น | เครื่องตัดพลาสม่า 1530 120A |
|---|---|
| พื้นที่ทำงาน X, Y | 1500 × 3000 mm |
| พื้นที่ทำงาน Z | 150 mm |
| มิติการบรรจุ | 4000 × 2280 × 1850 mm |
| เตียงเครื่องจักร | โครงสร้างเหล็กหนามาก |
| กำลังเครื่องจักร | 8.5 kW |
| แรงดันใช้งาน | 380 โวลต์ / 3 เฟส / 60 เฮิรตซ์ |
| ความแม่นยำในการเปลี่ยนตำแหน่ง | 0.02 mm |
| ความแม่นยำในการประมวลผล | 0.1 mm |
| ความเร็วตัดสูงสุด | 12,000 mm/min |
| การควบคุมความสูงของคบเพลิง | อัตโนมัติ |
| ความหนาของการตัด | สูงสุด เหล็กคาร์บอน 25 มม |
| แหล่งจ่ายไฟพลาสม่า | แหล่งกำเนิดพลาสม่า Huayuan 120A |
| ระบบควบคุม | สตาร์ไฟร์ |
| มอเตอร์ | สเต็ปเปอร์มอเตอร์ |
| ซอฟต์แวร์ | สตาร์แคม |
| น้ำหนัก | 1400 kg |
| ความดันอากาศพลาสม่า | สูงสุด 0.8 เมกะปาสคาล |
| อุณหภูมิในการทำงาน | -10°C ถึง 60°C; ความชื้นสัมพัทธ์ 0–95% |
| จอแสดงผล LCD | 7 นิ้ว |
การจัดตำแหน่งใหม่ 0.02 มม. และความแม่นยำในการประมวลผล 0.1 มม. ที่ให้มานั้นเป็นตัวเลขต้นฉบับ ไม่ใช่เกณฑ์ความคลาดเคลื่อนของชิ้นส่วนสำเร็จรูปแบบไม่มีเงื่อนไขสำหรับทุกความหนาและรูปทรง ยืนยันเงื่อนไขการทดสอบและตัวอย่างที่ยอมรับ
เตรียมสถานที่รอบแพ็คเกจการตัดที่สมบูรณ์
- การจัดหาไฟฟ้าค่าอ้างอิงคือ 380 V, 3 เฟส, 60 Hz ยืนยันรูปแบบปลายทางและโหลดที่ติดตั้งเสร็จสมบูรณ์
- การจ่ายอากาศสูงสุด 0.8 MPa อยู่ในรายการ ยืนยันแรงดันใช้งาน การไหล และการบำบัดอากาศที่จำเป็น
- สภาพแวดล้อมในการตัดยอมรับการจัดการควัน ประเภทโต๊ะ และพื้นที่ติดตั้งที่ให้มา
- ขนส่งขนาดบรรจุภัณฑ์ที่ระบุไว้คือ 4000×2280×1850 มม. ยืนยันการจัดส่งที่บรรจุในปัจจุบัน
คำถามที่ต้องชำระก่อนสั่งซื้อ
ความหนาในการตัด 150 มม. คือ?
ไม่ มันเป็นพื้นที่ทำงาน Z ที่ระบุไว้; การอ้างอิงความหนาเหล็กกล้าคาร์บอนสูงสุดคือ 25 มม.
ตัด 25 มม. ที่ 12,000 มม./นาที ได้หรือไม่
จุดสูงสุดที่แยกจากกันไม่ได้สร้างชุดค่าผสมนั้น รับข้อมูลกระบวนการสำหรับความหนาจริง
ความแม่นยำในการเปลี่ยนตำแหน่งรับประกันความทนทานต่อชิ้นส่วนขั้นสุดท้ายหรือไม่
ไม่ ยอมรับการวัดชิ้นส่วนสำเร็จรูปและเงื่อนไขการทดสอบการตัดแบบตัวแทน
ข้อกำหนดด้านอากาศครบถ้วนหรือไม่?
ระบุเฉพาะแรงดันสูงสุดเท่านั้น ยืนยันการไหล การบำบัด และสภาวะการทำงาน
รังตัวอย่างควรมีอะไรบ้าง?
เกรดและความหนาตามจริงของคุณ รูและรูปทรงที่สำคัญ ขนาดที่เสร็จแล้ว และข้อกำหนดด้านคมตัด
บอกเราถึงข้อกำหนดในการตัดพลาสม่าของคุณ
ส่งวัสดุ ความหนาสูงสุด ขนาดแผ่น คุณภาพการตัดที่ต้องการ มาตรฐานกำลังไฟ และความต้องการในการผลิต เพื่อให้เราสามารถยืนยันการกำหนดค่าพลาสมาที่เหมาะสมได้